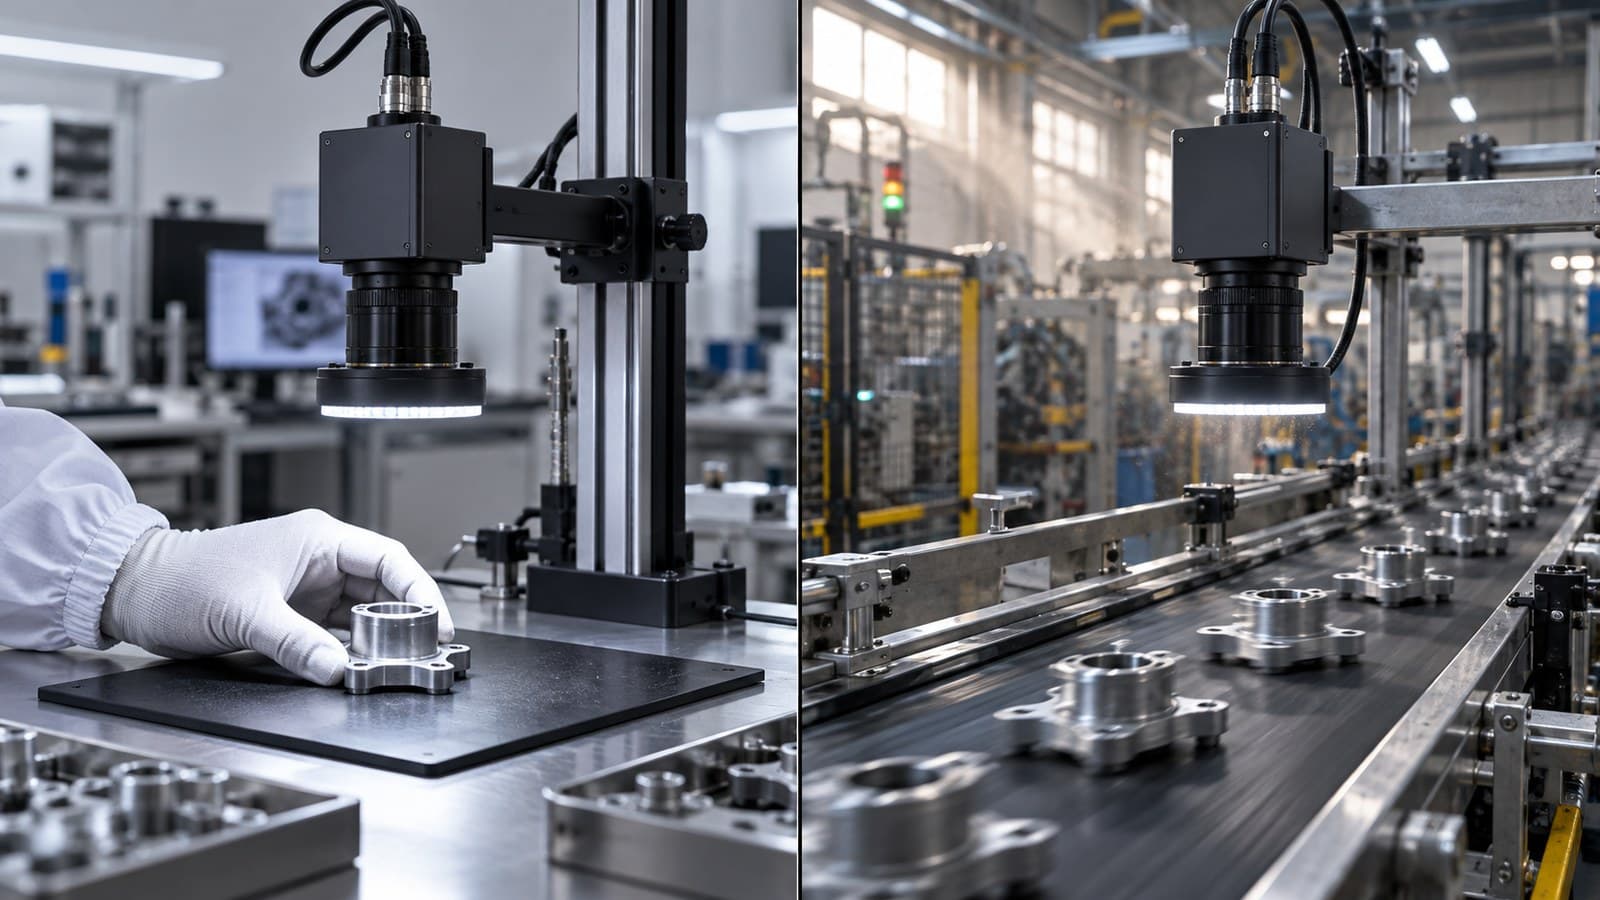
안녕하세요. AI 비전업체 (주)이프입니다. AI 비전검사 상담을 하다 보면 이런 이야기를 자주 듣습니다. "PoC 때는 다 잡혔는데, 라인에 올리니 과검이 너무 많아서 결국 사람이 다시 봅니다." AI 모델이 나빠서가 아니라 PoC 와 양산이 증명하는 것이 다르기 때문입니다. 오늘은 그 차이와, 양산까지 넘어가는 순서를 정리합니다.
핵심
PoC 는 "결함이 보이는가"를 증명합니다. 양산은 "매일, 매번 같은 판단을 하는가"를 증명해야 합니다. 그래서 양산 전환은 모델 정확도보다 이미지 조건 고정, 판정 기준 합의, 운영 중 변화 대응을 먼저 준비해야 합니다.
PoC 와 양산은 무엇이 다른가
| 구분 | PoC | 양산 |
|---|---|---|
| 이미지 | 골라 온 샘플 수십 ~ 수백 장 | 하루 수천 ~ 수만 장, 처음 보는 제품 포함 |
| 촬상 조건 | 책상 위, 사람이 위치를 맞춤 | 반송 · 진동 · 오염 · 조명 열화가 섞임 |
| 판정 기준 | 담당자 한 명의 눈 | 교대조 · 고객사 · 품질팀 기준이 모두 맞아야 함 |
| 속도 | 한 장씩 확인 | 택트 안에 판정과 배출까지 |
| 실패 비용 | 다시 찍으면 됨 | 미검은 고객 클레임, 과검은 재검 인력 |
양산에서 막히는 이유 6가지
1. PoC 이미지가 라인 이미지가 아니다
PoC 는 보통 샘플을 가져와 책상 위에서 찍습니다. 라인에서는 제품 위치가 조금씩 다르고, 반송 진동이 있고, 주변광이 들어오고, 렌즈에 먼지가 앉습니다. 학습한 적 없는 조건이 들어오면 AI 는 그 차이를 결함으로 보기 쉽습니다. 양산 전환의 첫 단계는 실제 라인에서 찍은 이미지로 다시 확인하는 것입니다.
2. 판정 기준이 사람마다 다르다
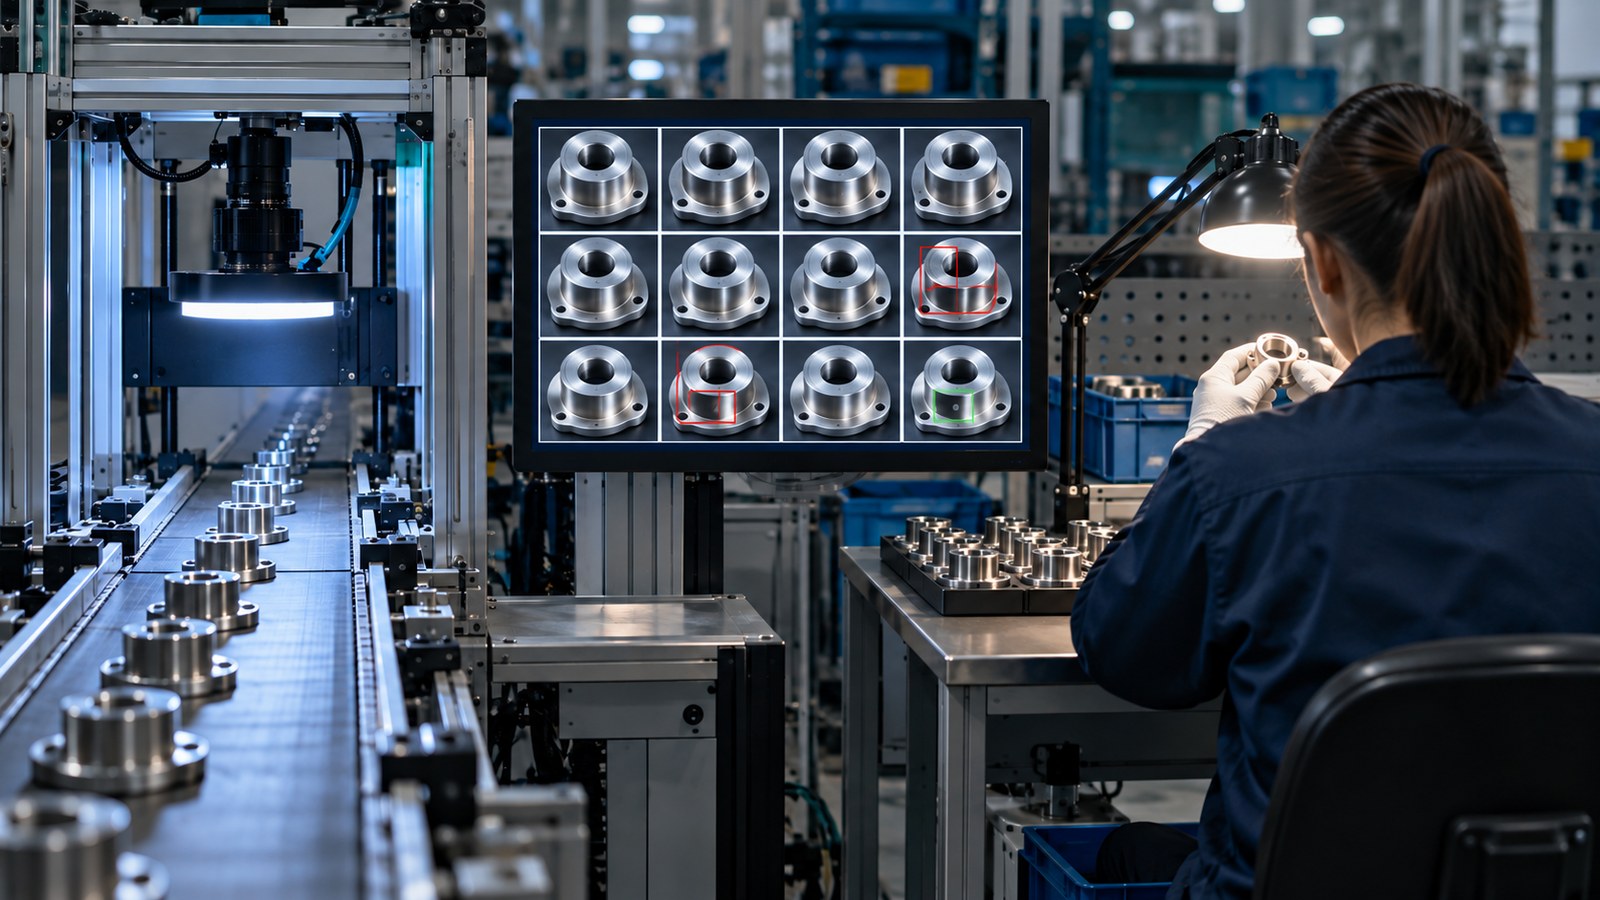
같은 찍힘을 A 조는 양품, B 조는 불량으로 봅니다. 이 상태로 라벨을 만들면 AI 는 기준이 흔들리는 그대로 배웁니다. 양품 · 경계 · 불량 한도 샘플을 실물로 정하고, 그 기준으로 라벨을 다시 맞추는 작업이 모델 튜닝보다 효과가 큽니다.
3. 불량 샘플이 너무 적다
양산 라인은 원래 불량이 드뭅니다. 희귀한 결함은 수십 장도 모이지 않습니다. 이때는 불량을 많이 모으려 하기보다, 양품을 기준으로 벗어난 것을 찾는 방식이나 룰베이스 검사를 섞는 방식이 현실적입니다. 위치 · 치수 · 유무처럼 규칙으로 정의되는 항목은 룰베이스로, 모양이 제각각인 외관 결함은 AI 로 나누면 데이터 부담이 줄어듭니다.
4. 택트 안에 판정이 끝나지 않는다
PoC 에서는 한 장에 1초가 걸려도 문제가 없습니다. 양산에서는 촬상 · 판정 · 결과 송신 · 배출이 택트 안에 끝나야 합니다. 이미지 크기, 검사 영역, PC 사양을 처음부터 택트 기준으로 잡아야 나중에 장비를 다시 만들지 않습니다.
5. 과검 비용을 계산하지 않았다
미검률만 보고 양산에 들어가면, 과검으로 빠진 양품을 사람이 다시 보는 비용이 생깁니다. 과검이 많으면 현장은 결국 검사기를 믿지 않게 됩니다. 전환 전에 과검 몇 % 까지를 재검으로 흡수할지 정해 두어야 합니다.
6. 운영 중 변화에 대응하는 체계가 없다
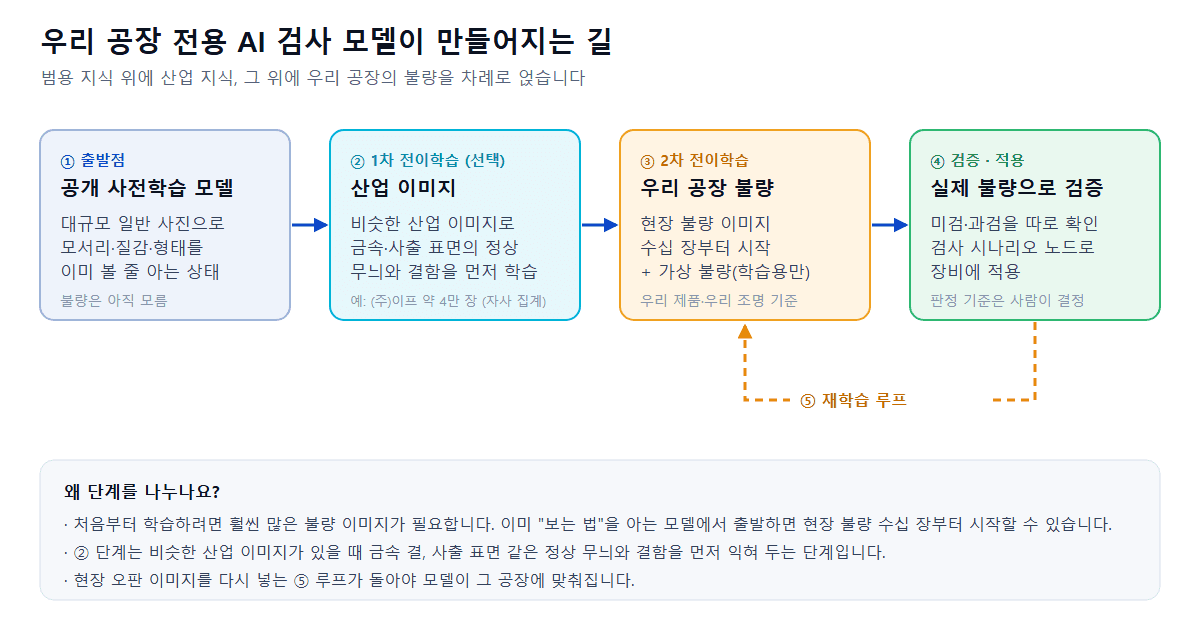
소재 로트가 바뀌고, 조명이 서서히 어두워지고, 신규 품목이 들어오고, 처음 보는 결함이 나옵니다. 이때 누가 이미지를 모으고, 누가 다시 학습하고, 어떤 검증을 거쳐 적용하는지가 정해져 있지 않으면 성능은 조금씩 떨어집니다. 또 판정을 확신할 수 없는 이미지는 조용히 통과시키지 말고 알람이나 재검으로 표시해야 문제가 숨지 않습니다.
양산까지 넘어가는 순서
| 단계 | 하는 일 | 넘어가는 조건 |
|---|---|---|
| 1 | 사전 촬상 PoC : 결함이 이미지에서 보이는지 확인 | 대표 결함이 모두 이미지로 구분됨 |
| 2 | 라인 이미지 수집 : 실제 설비에서 촬상만 하고 저장 | 교대조 · 로트 · 품목이 고루 모임 |
| 3 | 섀도 운전 : 판정은 하되 배출하지 않고 기록만 | 사람 판정과의 차이를 건별로 확인 |
| 4 | 병행 운전 : 검사기와 사람이 같이 보고 결과 비교 | 합의한 미검률 · 과검률을 일정 기간 유지 |
| 5 | 자동 배출 전환 : 검사기 판정으로 배출 | 재검 비율이 목표 안에 들어옴 |
| 6 | 모니터링 · 재학습 : 판정 분포와 신규 결함 관리 | 정기 리포트로 성능 유지 확인 |
전환을 결정할 때 보는 숫자
- 미검률 : 사람이 불량으로 본 것 중 검사기가 놓친 비율
- 과검률 : 검사기가 불량으로 뺐지만 실제로는 양품인 비율
- 반복 판정 일치 : 같은 제품을 여러 번 넣었을 때 같은 판정이 나오는가
- 사이클 타임 : 촬상부터 배출 신호까지 택트 안에 들어오는가
- 재검 비율 : 재검으로 돌아가는 양이 현장 인력으로 감당되는가
특히 반복 판정 일치는 PoC 단계에서 거의 보지 않는 숫자인데, 양산에서 신뢰를 얻는 데 가장 중요합니다. 같은 제품에 판정이 오락가락하면 검사기 전체를 믿지 않게 되기 때문입니다.
(주)이프가 양산 전환을 돕는 방식
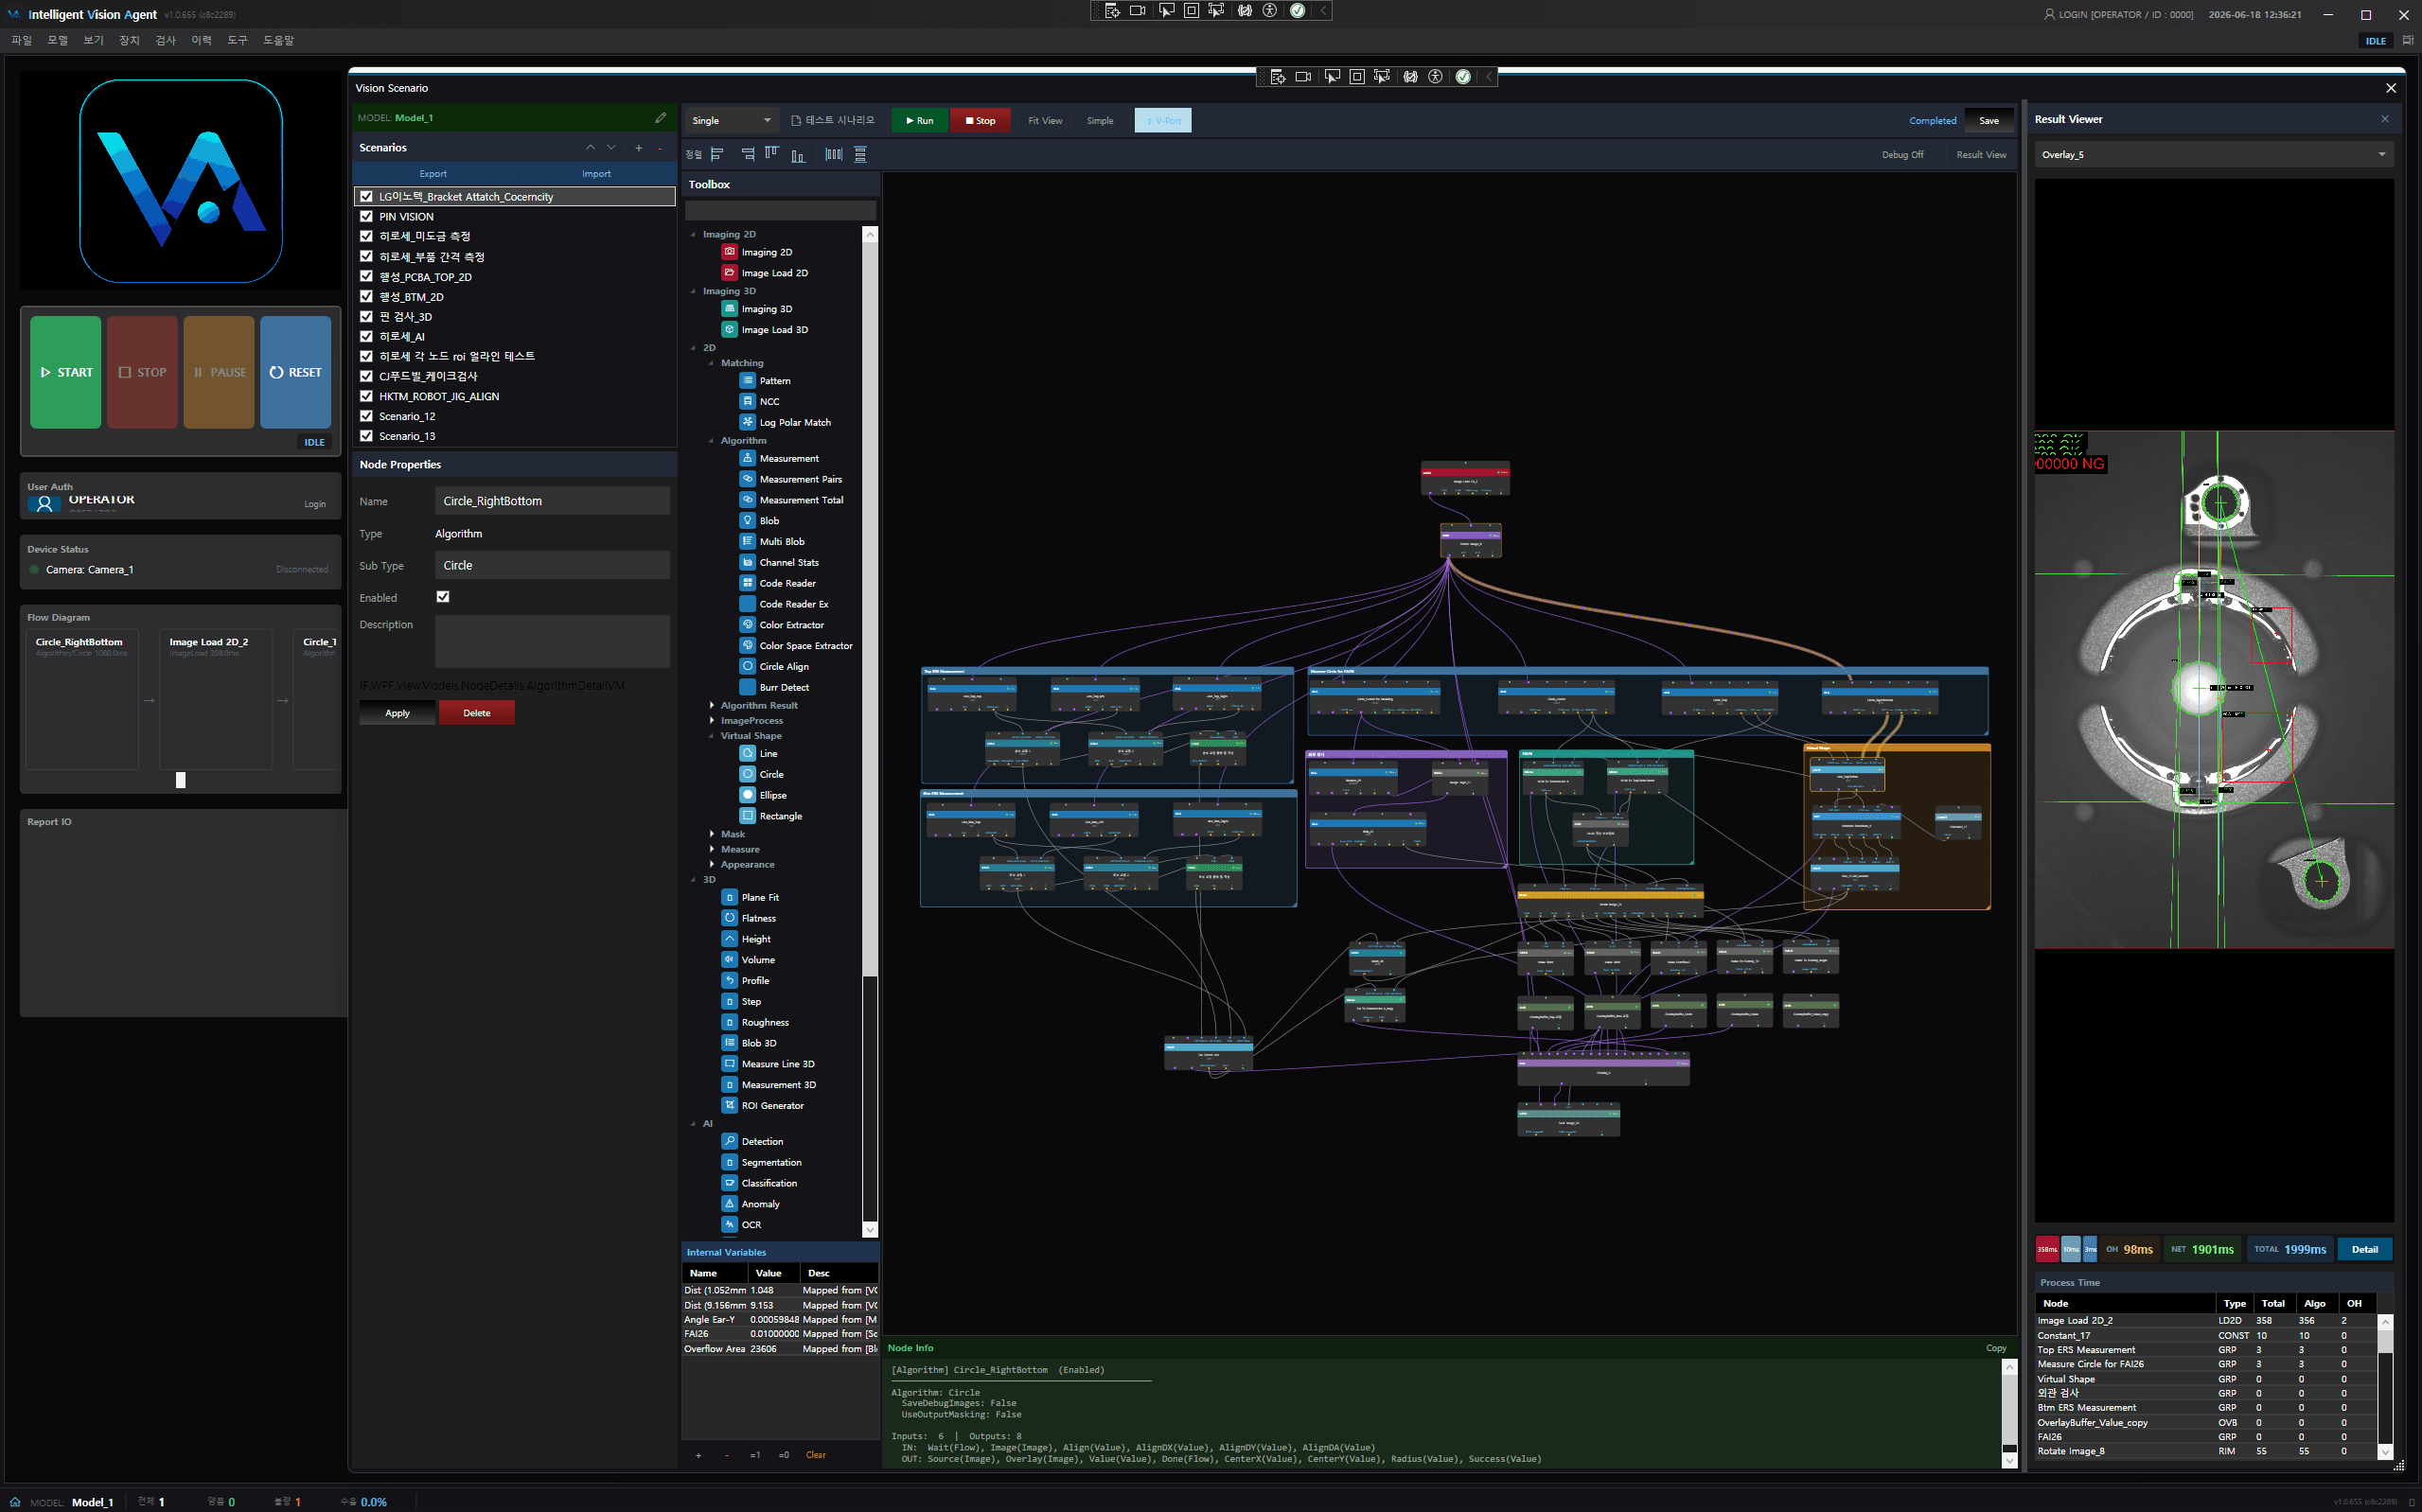
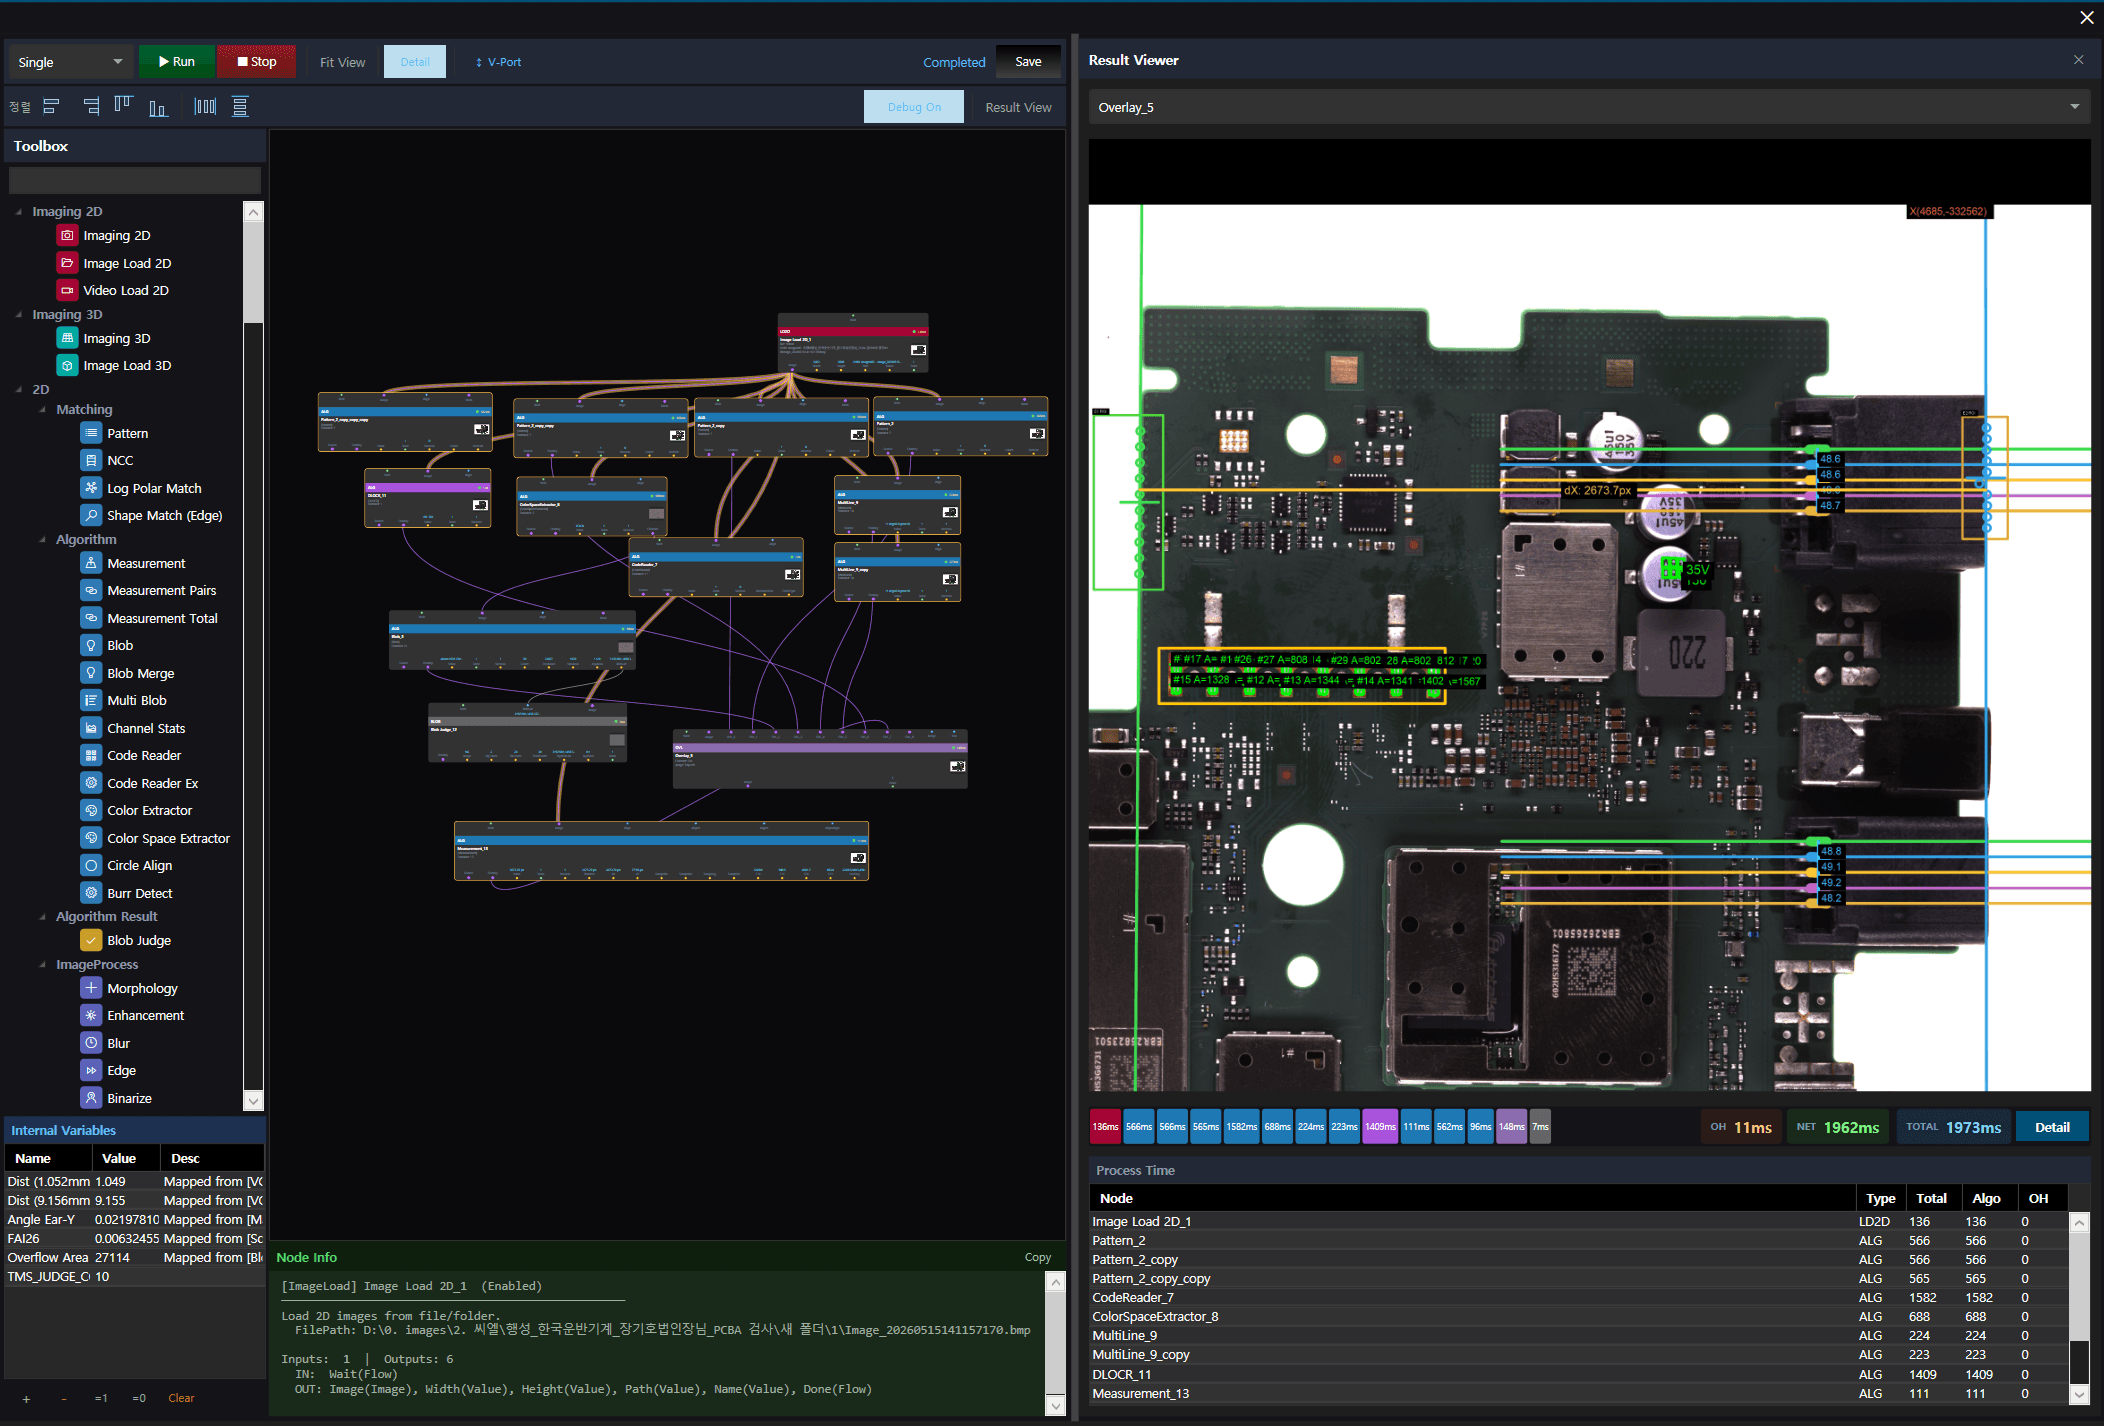
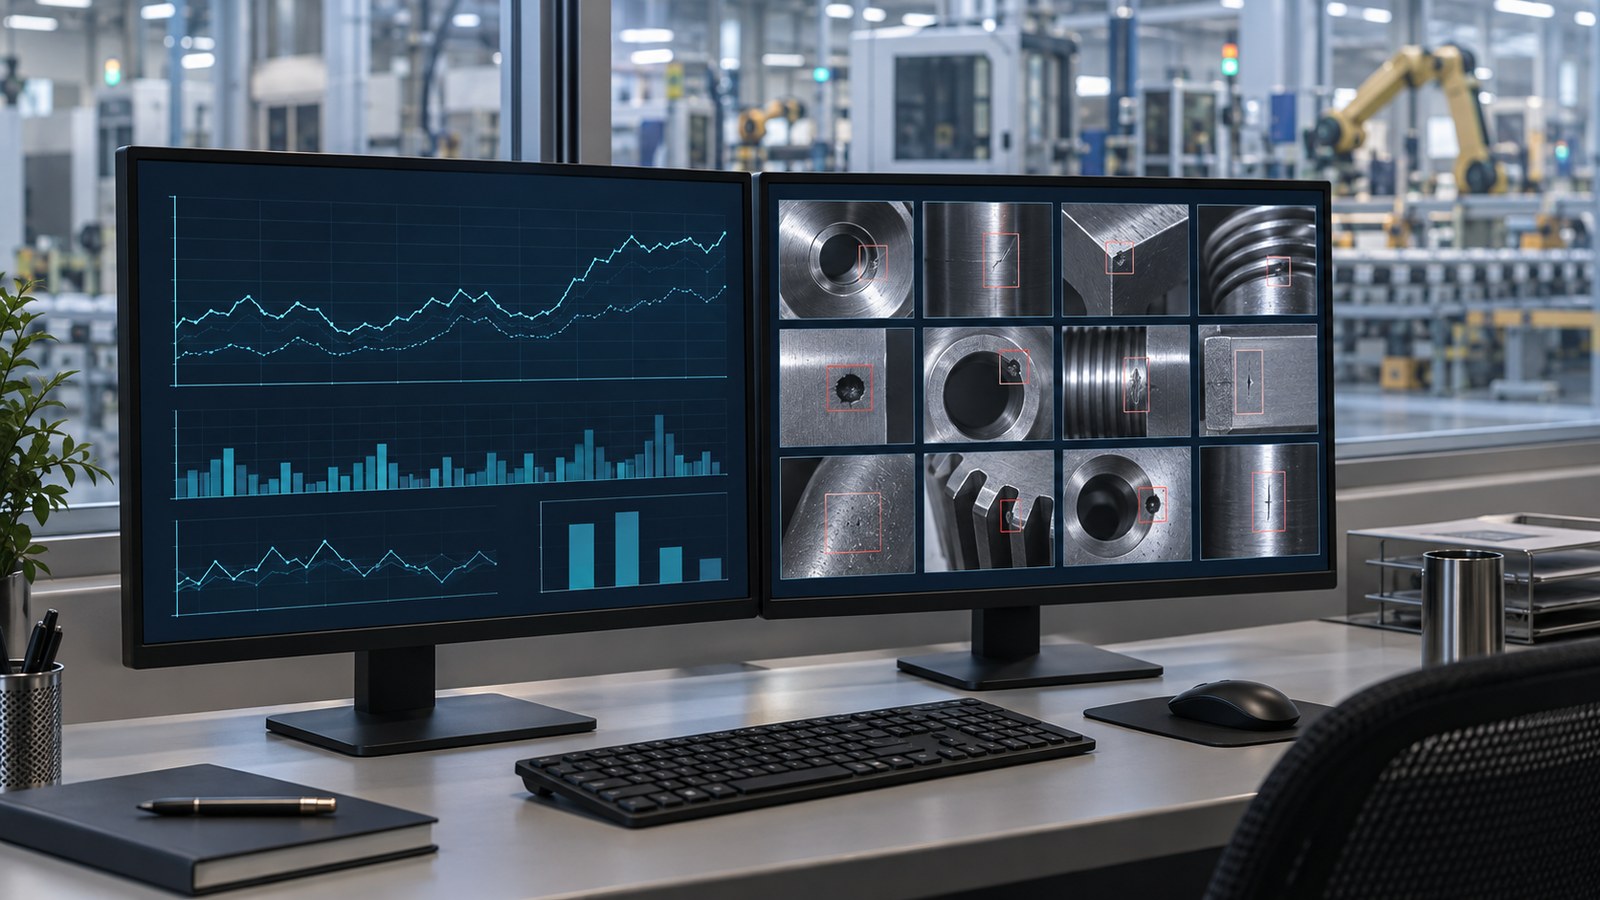
(주)이프는 사전 촬상부터 섀도 운전, 병행 운전, 자동 배출 전환까지 한 팀이 진행합니다. 자체 검사 소프트웨어 Vision Agent 에서 룰베이스 검사와 AI 검사를 한 시나리오로 묶을 수 있어, 데이터가 부족한 항목은 규칙으로 먼저 막고 AI 는 외관 결함에 집중시킵니다. 판정 이력과 이미지를 남겨 두기 때문에 재학습과 성능 리포트도 같은 화면에서 이어집니다.
마치며
AI 비전검사는 PoC 결과보다 양산 전환 계획이 더 중요합니다. 섀도 운전과 병행 운전을 거쳐 숫자로 전환을 결정하면, 현장도 결과를 믿고 쓰게 됩니다. PoC 는 끝났는데 양산 적용이 망설여지는 상황이라면 지금까지의 이미지와 결과를 보내 주세요. 어느 단계에서 막혀 있는지부터 함께 보겠습니다.