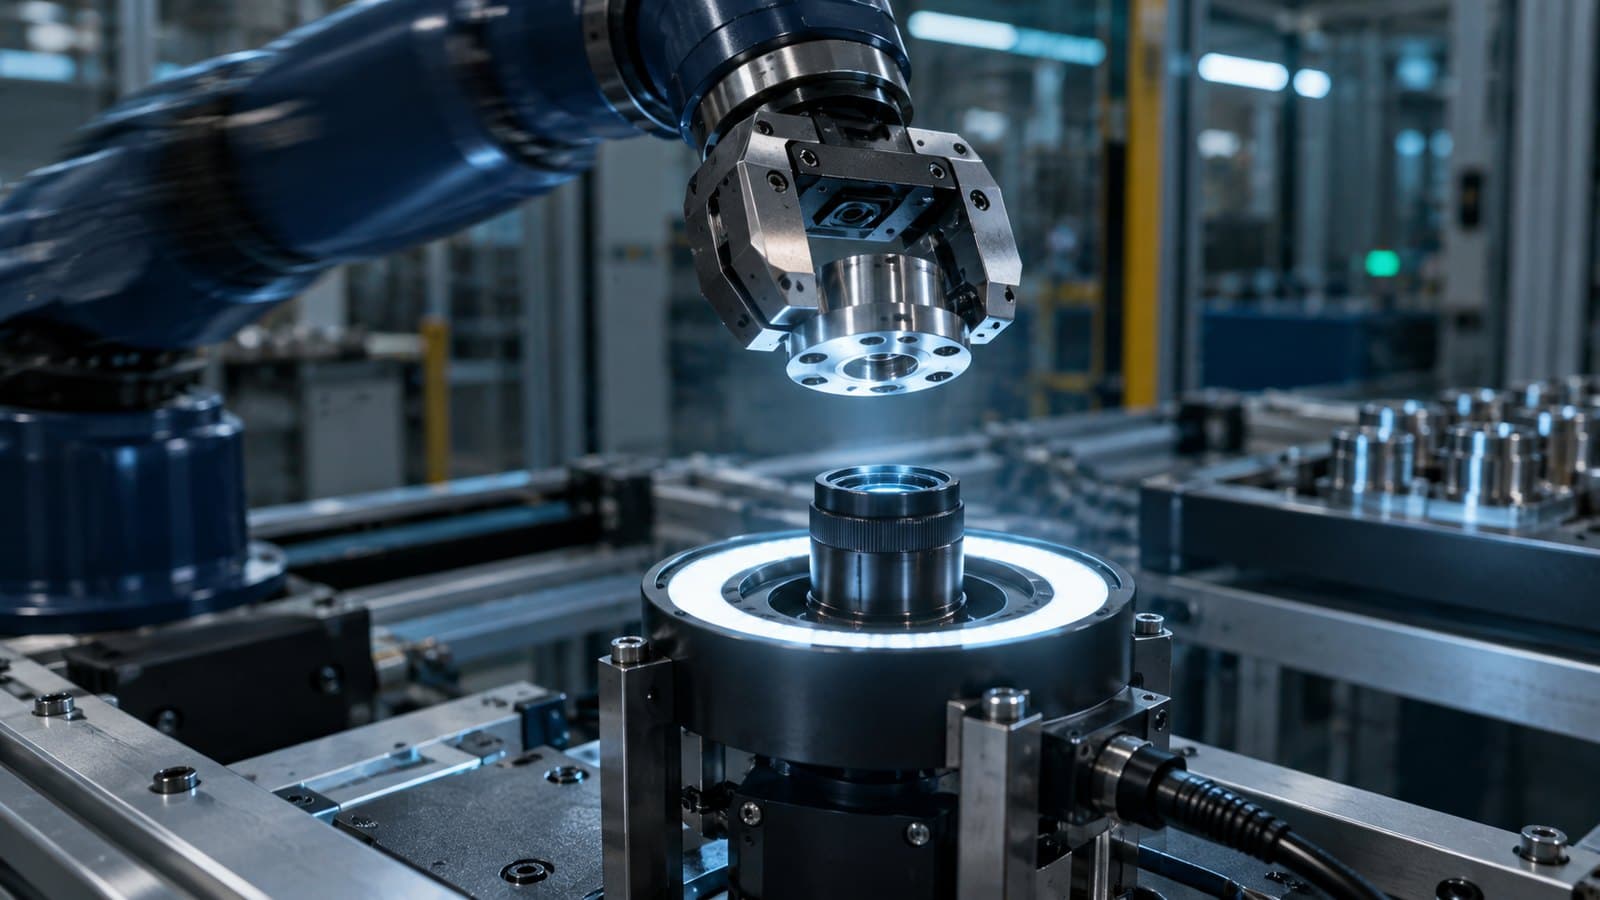
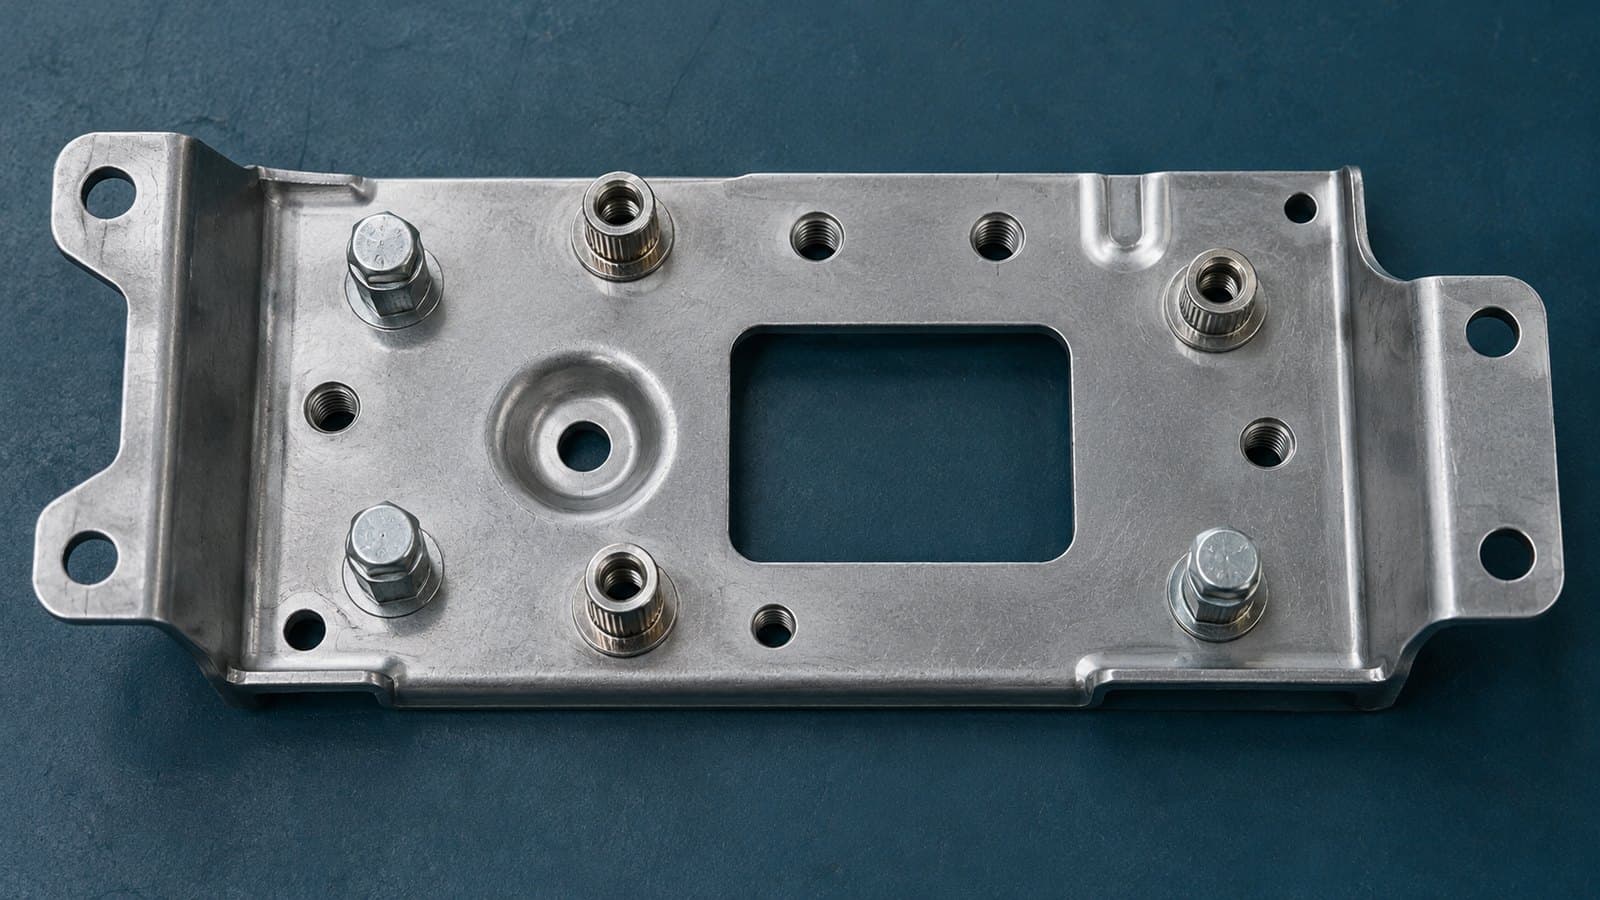
안녕하세요. (주)이프입니다. 검사 장비 노하우 여섯 번째 글은 인서트 너트 · 리벳 너트(너서트) · 볼트 · 탭 검사입니다. 브라켓 · 하우징 · 차체 부품처럼 한 제품에 체결 부품이 수십 개씩 들어가면, 하나라도 빠지거나 다른 규격이 들어가면 조립 라인에서 바로 문제가 됩니다. 이런 제품은 결함을 하나씩 찾는 방식보다 "위치마다 무엇이 있어야 하는지"를 기준으로 검사와 분류를 함께 하는 컨셉이 잘 맞습니다.
핵심
도면의 체결 위치를 위치 목록(레시피)으로 만들고, 위치마다 기대 부품 종류를 정해 둡니다. 검사는 "그 위치에 기대한 부품이 제대로 있는가"를 위치별로 판정하고, 결과도 위치 번호별로 남깁니다.
1. 무엇을 잡아야 하나 : 불량 유형
| 불량 | 내용 | 주로 쓰는 방법 |
|---|---|---|
| 누락 | 너트 · 볼트가 아예 없음, 탭 미가공 | 유무 판정 (밝기 · 블랍 · 원 검출) |
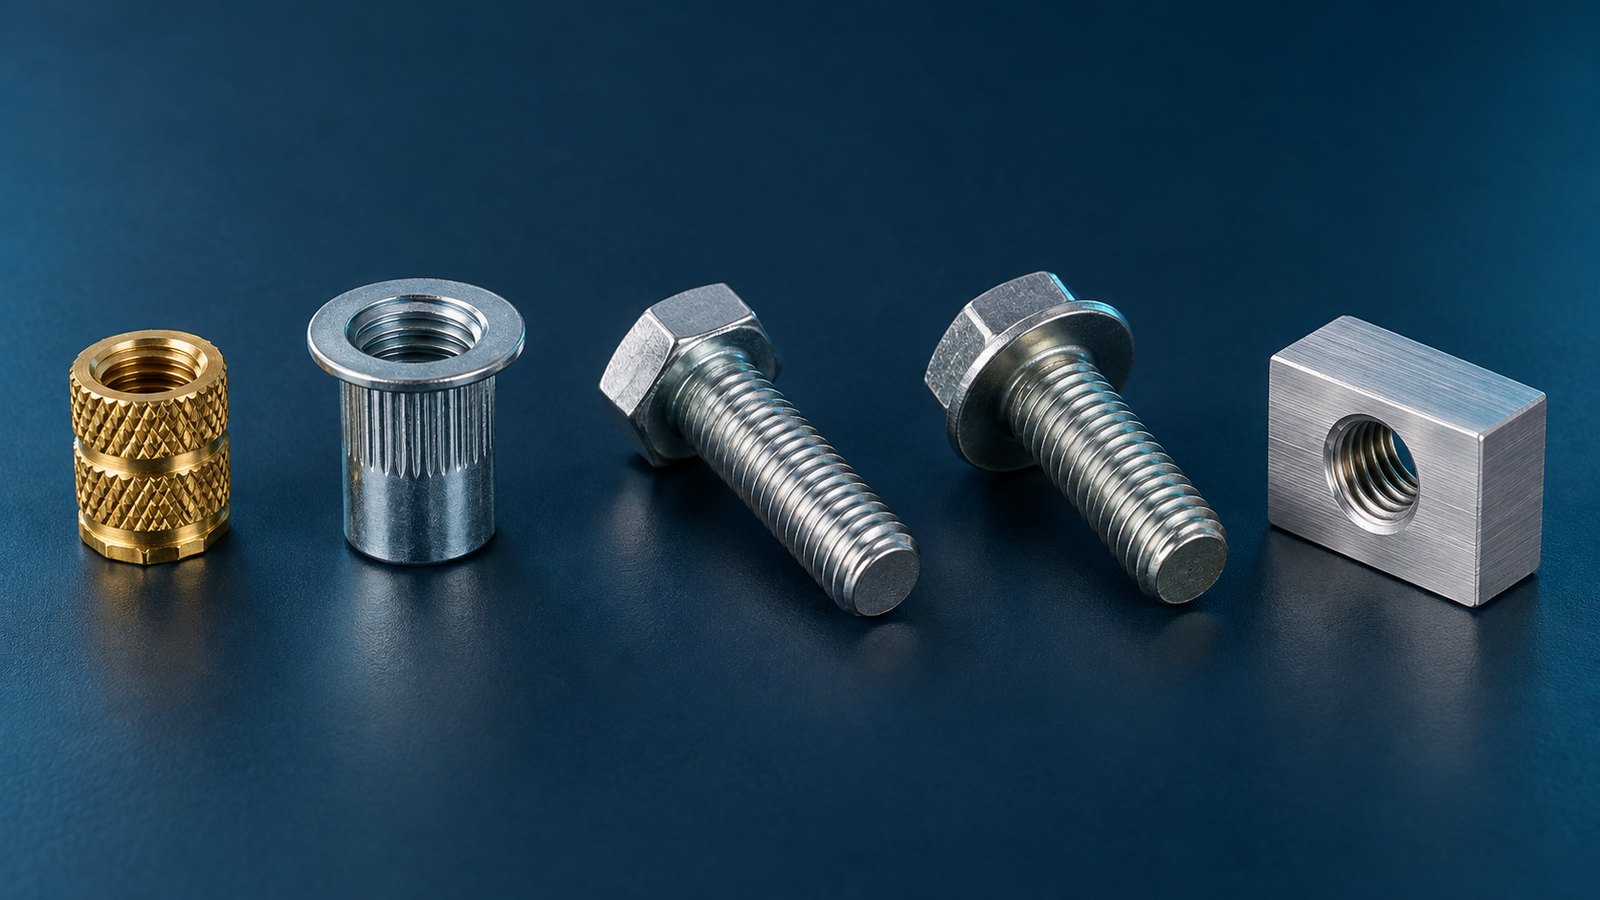
| 규격 혼입 | M4 자리에 M5, 길이가 다른 볼트 | 외경 · 내경 · 높이 측정, AI 분류 병행 |
| 미압입 · 들뜸 | 인서트 · 리벳 너트가 덜 박히거나 떠 있음 | 3D 높이 측정 또는 측면 촬상 |
| 기울어짐 | 너트 · 볼트가 비스듬히 체결 | 원 형상 왜곡(타원), 3D 기울기 |
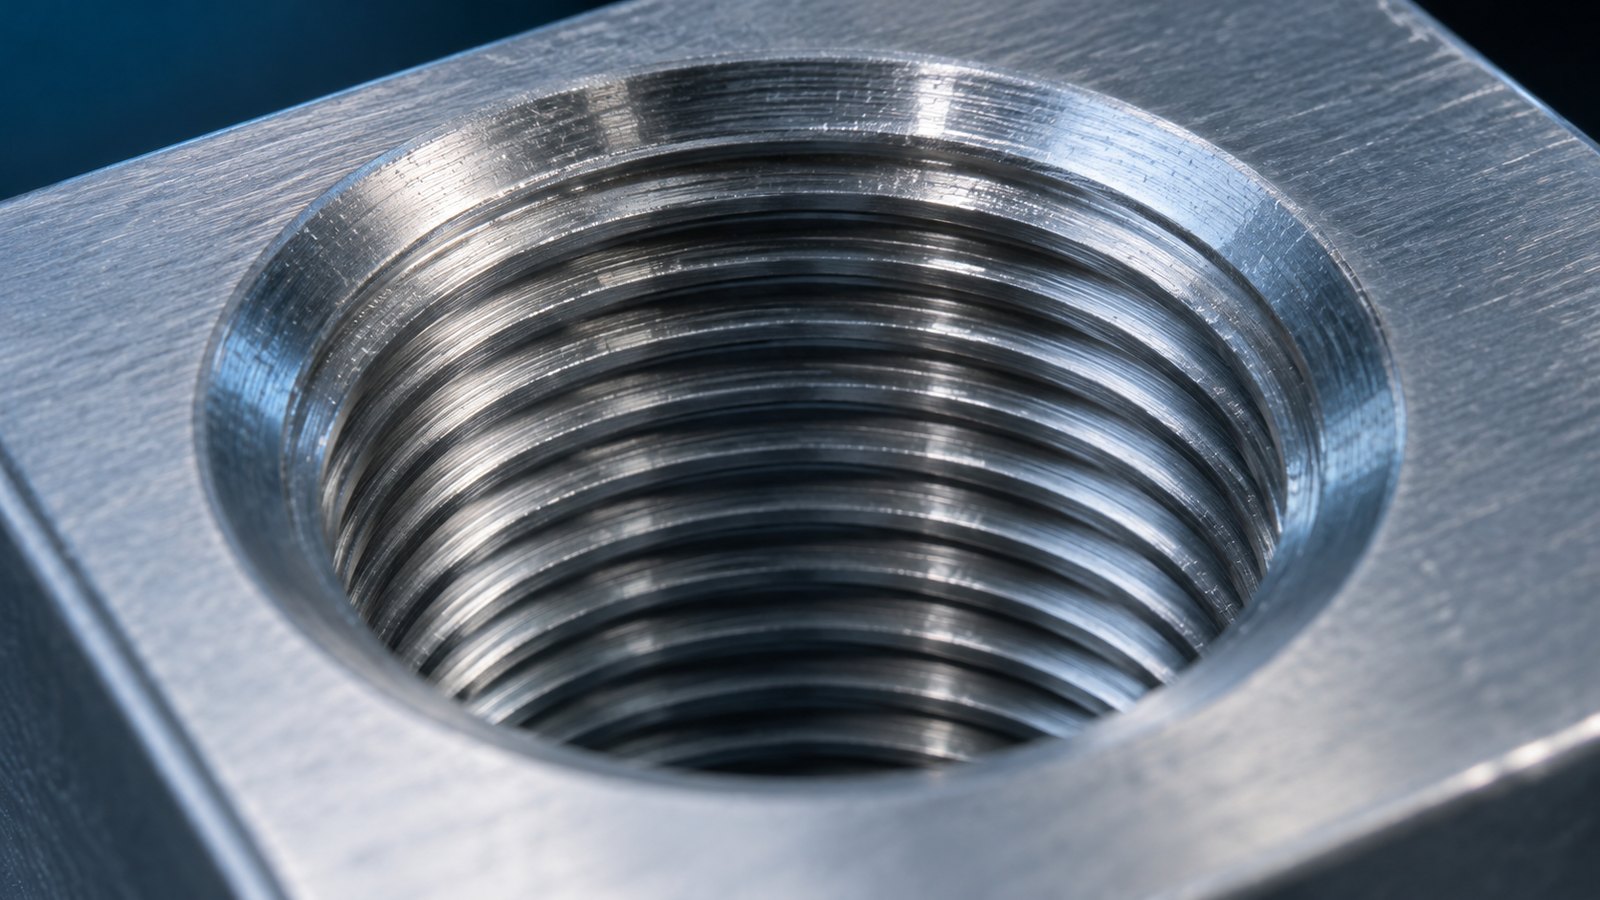
| 탭 불량 | 나사산 미형성 · 찌꺼기 | 구멍 안쪽 나사산 패턴 유무 판별 |
| 체결 상태 | 볼트 미체결 · 와셔 누락 | 머리 높이 · 와셔 외경 측정 |
2. 검사 컨셉 : 위치 목록 기반 검사
- 얼라인 : 제품 외곽이나 기준 구멍으로 위치 · 회전을 먼저 보정
- 위치 목록 : 도면 좌표로 체결 위치 번호 · 기대 부품 종류 · 판정 기준을 표로 정리 (품종이 바뀌면 이 표만 교체)
- 위치별 판정 : 위치마다 같은 검사 모듈을 반복 적용해 유무 → 종류 → 상태 순서로 판정
- 결과 : 위치 번호별 OK · NG 와 측정값을 남겨, 어느 위치가 자주 문제인지 공정으로 되돌려 줌
이 방식은 체결 위치가 50개든 100개든 검사 모듈은 몇 종류로 끝나고, 새 품종은 위치 목록만 추가하면 됩니다.
3. 종류 구분 : 측정이 기본, AI 는 보조
- 측정 기반 : 너트 외경 · 내경, 볼트 머리 크기 · 높이처럼 규격을 가르는 치수를 측정해 범위로 분류. 텔레센트릭 렌즈를 쓰면 높이 차에 따른 배율 오차가 줄어듦
- AI 분류 : 크기 차가 화소 몇 개 수준으로 작거나, 도금 · 형상 차이로 구분해야 할 때 측정과 함께 사용
- 판정 결합 : "측정 범위 OK 이고 AI 분류도 같은 종류" 일 때만 OK. 둘이 다르면 NG 로 분명히 표시
4. 탭 검사와 높이 검사
탭 구멍은 2D 영상으로 나사산 피치를 정밀 측정하기는 어렵지만, 나사산이 형성되었는지(미가공 · 막힘)는 판별할 수 있습니다.
- 구멍 안쪽을 링 조명 · 동축 조명으로 비춰 나사산의 밝고 어두운 줄무늬가 보이는지 확인
- 나사산 정밀 품질이 필요하면 탭 게이지 · 전용 센서 등 다른 방식과 역할을 나눔
- 인서트 · 리벳 너트의 미압입 · 들뜸은 높이 차가 작아 2D 로는 놓치기 쉬움 : 3D 센서로 기준면 대비 높이를 측정하거나 측면 카메라 추가
5. 광학 · 장비 구성
| 대상 | 권장 구성 |
|---|---|
| 금속 너트 · 볼트 머리 | 돔 · 동축 조명으로 반사를 고르게, 원 형상 측정 |
| 탭 구멍 | 링 저각 조명 · 동축 조명, 구멍 축과 카메라 축 일치 |
| 높이 · 들뜸 | 3D 라인 센서 또는 측면 카메라 |
| 넓은 제품 | 카메라 여러 대로 영역 분할, 또는 스테이지 이동 다점 촬상 |
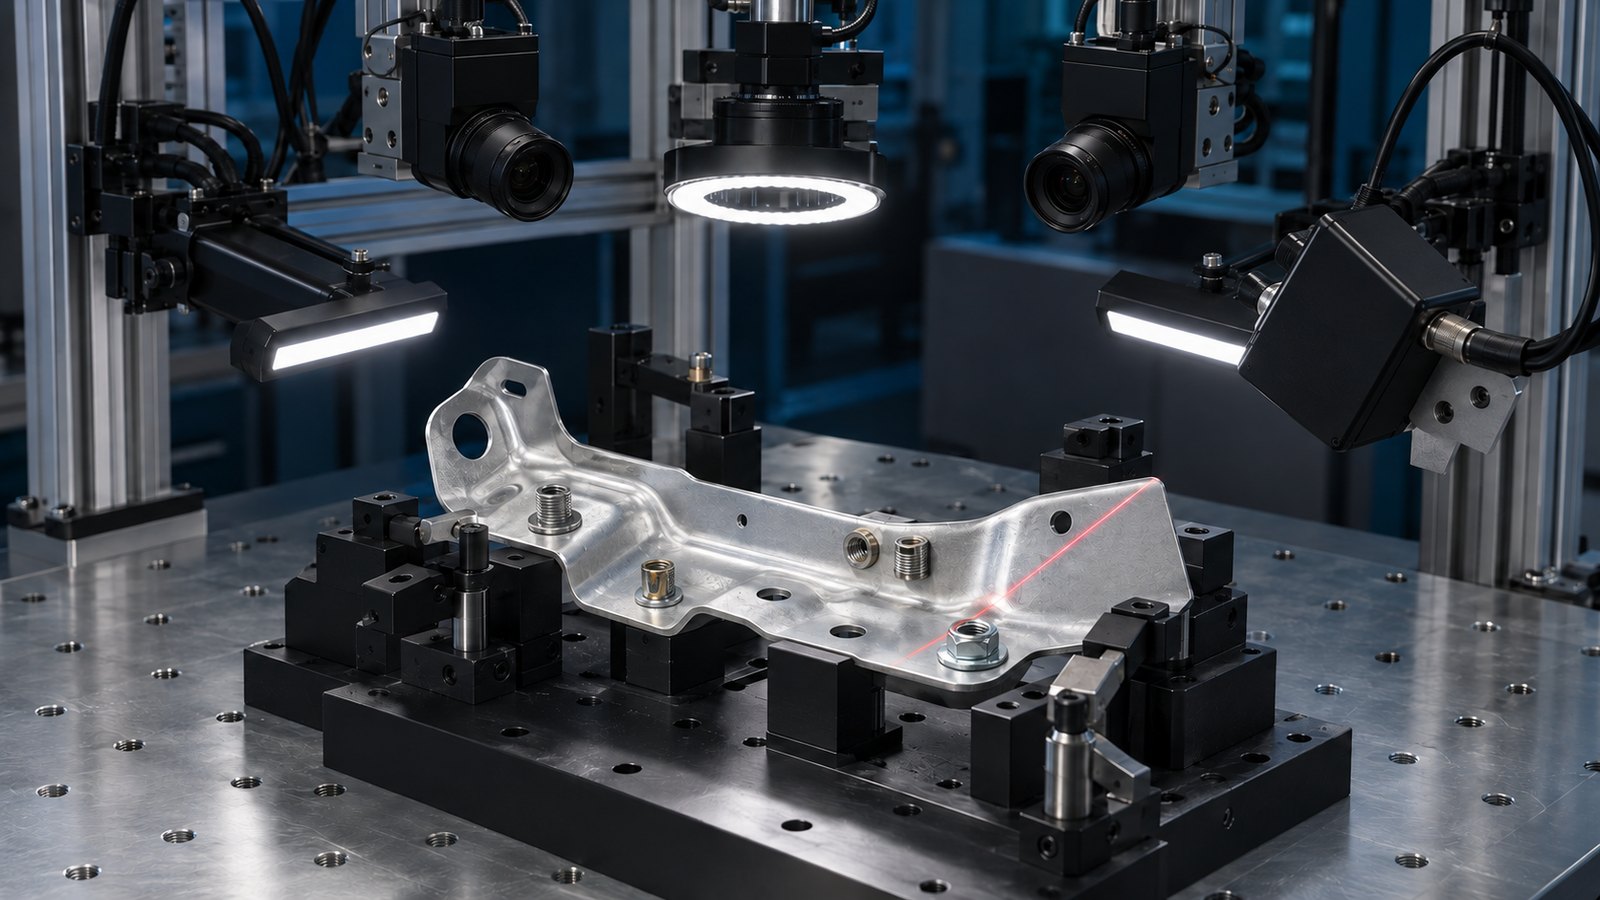
6. Vision Agent 로 구성하는 방법
- 위치 목록 : N Point 치수 측정으로 위치 표를 만들고 위치마다 측정 · 판정, 도면 기반 검사 세팅으로 도면 치수 · 공차에서 검사 항목과 영역을 생성
- 반복 모듈 : 시나리오 호출로 "너트 검사" 같은 모듈을 만들어 여러 위치에서 함수처럼 재사용
- 측정 · 분류 : 원 측정 · 블랍으로 치수를, AI 분류로 종류를, 3D 높이 노드로 들뜸을 판정하고 복합 조건으로 결합
- 결과 : 위치별 판정과 측정값을 상위 시스템 규격 문자열로 송신하고 이력으로 저장
마치며
체결 부품이 많은 제품일수록 "결함을 찾는다"보다 "위치마다 있어야 할 것이 있는지 확인한다"로 생각을 바꾸면 검사 구성이 단순해지고 품종 확장도 쉬워집니다. 검사 장비 노하우 시리즈는 현장에서 자주 받는 질문을 중심으로 계속 이어가겠습니다.